Что представляет собой ультразвуковой контроль и какие дефекты он позволяет выявить?
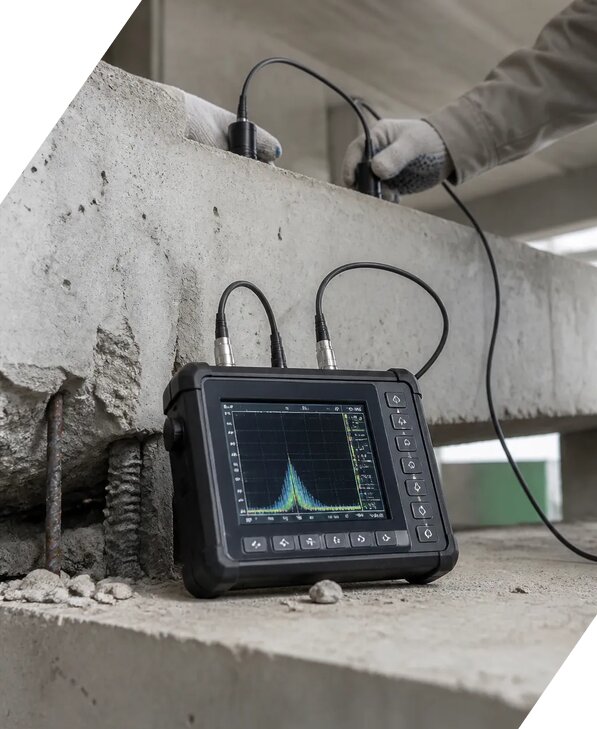
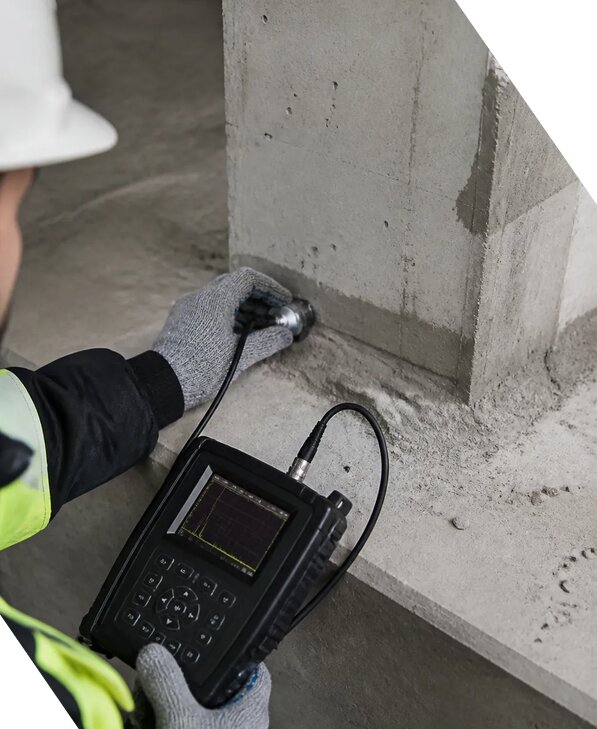
Ультразвуковой контроль представляет собой метод неразрушающего контроля, при котором внутреннее строение материала или сварного соединения исследуется с помощью высокочастотных упругих колебаний. В процессе проверки специалист направляет ультразвуковой сигнал в контролируемую зону с поверхности изделия, а затем анализирует отражения от границ материала, несплошностей и внутренних дефектов. В отличие от визуального контроля, такой способ позволяет обнаруживать повреждения, которые невозможно увидеть снаружи и выявить без разрушения конструкции.
Метод применяется для обследования металлических элементов, сварных швов, трубопроводов, резервуаров, листовых конструкций, балок, колонн, деталей машин и других объектов. С помощью ультразвуковой дефектоскопии могут быть обнаружены:
1. Внутренние дефекты основного металла и сварных соединений.
2. Трещины металла, включая скрытые и ориентированные под сложным углом.
3. Непровары, неполное сплавление и нарушения формирования сварного шва.
4. Поры сварного шва, шлаковые включения и другие объемные несплошности.
5. Расслоения, подрезы, скопления дефектов и зоны ослабления сечения.
6. Нарушения сплошности, возникающие вследствие усталости, коррозии, перегрева или механических воздействий.
По характеру амплитуды сигнала, времени его прохождения и положению отражателя специалист определяет координаты дефекта, его условные размеры и расположение относительно поверхности. При необходимости ультразвуковой контроль дополняется визуальным контролем, фотофиксацией результатов, инструментальными измерениями и натурными измерениями. Это позволяет получить объективную картину технического состояния объекта и подготовить заключение дефектоскопии с выводом о соответствии требованиям нормативной документации. Стоимость работ определяется объемом обследования, типом конструкции, доступностью зоны контроля и сложностью применяемой методики. Ориентировочная цена может составлять от 5065 руб/м², однако окончательный расчет выполняется после изучения технического задания и исходных данных по объекту.
Как проводится ультразвуковой контроль сварных швов и металлических конструкций?
Методика проведения ультразвукового контроля разрабатывается с учетом назначения объекта, материала, толщины элемента, типа сварного соединения, предполагаемого характера дефектов и требований нормативной документации. До начала работ специалист изучает техническое задание, проектные материалы, сведения о технологии изготовления или монтажа конструкции, а также доступность поверхности для установки преобразователя. Контролируемый участок очищается от загрязнений, ржавчины, окалины, отслаивающихся покрытий и других факторов, способных повлиять на прохождение ультразвука.
Работы обычно выполняются в следующей последовательности:
1. Определяется зона контроля и устанавливаются границы обследуемого участка.
2. Подбираются частота, тип преобразователя, угол ввода и режим сканирования.
3. Выполняется настройка дефектоскопа по контрольному образцу или стандартному образцу предприятия.
4. Проверяется чувствительность контроля и стабильность показаний измерительного оборудования.
5. Поверхность обрабатывается контактной жидкостью, обеспечивающей передачу ультразвуковых колебаний.
6. Преобразователь перемещается по заданной схеме с перекрытием полос сканирования.
7. Фиксируются амплитуда сигнала, время распространения импульса и координаты выявленных отражателей.
8. При обнаружении подозрительных участков выполняются повторные проходы, уточняется конфигурация дефекта и оценивается его условная протяженность.
После завершения сканирования результаты сопоставляются с критериями приемки, установленными проектом, стандартами, сводами правил или иной нормативной документацией. При необходимости проводится выборочная проверка соседних участков, чтобы определить распространенность несплошности. Важное значение имеет квалификация специалиста: один и тот же сигнал может быть связан как с реальным дефектом, так и с геометрией шва, формой поверхности, структурой металла или особенностями настройки прибора. Поэтому лабораторный контроль включает не только регистрацию показаний, но и их техническую интерпретацию. По итогам оформляется протокол результатов, в котором указываются объект, методика проведения, примененное испытательное оборудование, параметры контроля, выявленные дефекты и вывод о соответствии требованиям. специалисты компании ЭкспертизаРоссия выполняют такие работы на объектах различного назначения, в том числе в Ноябрьске, с учетом местных условий и особенностей конструкции.
Какие документы и результаты предоставляются после ультразвуковой дефектоскопии?
Результатом ультразвукового контроля является комплект технических материалов, подтверждающих фактическое состояние обследованного объекта и позволяющих использовать полученные данные для приемки, ремонта, реконструкции или дальнейшей эксплуатации. Состав документов определяется техническим заданием, назначением конструкции и требованиями нормативной документации. Для ответственных объектов перечень отчетных материалов может быть расширен по согласованию с заказчиком.
В стандартный комплект обычно входят:
1. Протокол результатов ультразвукового контроля с указанием объекта, участка обследования, даты выполнения работ и примененной методики.
2. Сведения о специалистах, проводивших лабораторный контроль, и использованном измерительном оборудовании.
3. Данные о настройке дефектоскопа, контрольном образце, установленной чувствительности контроля и параметрах сканирования.
4. Таблица выявленных несплошностей с указанием типа предполагаемого дефекта, глубины залегания, условных размеров и координат дефекта.
5. Информация о зарегистрированной амплитуде сигнала, способе ее оценки и примененных критериях приемки.
6. Сведения о погрешности измерений и факторах, которые могли повлиять на точность полученных результатов.
7. Схема расположения зоны контроля, разметка обследованных участков и привязка дефектов к конструктивным элементам.
8. Фотофиксация результатов, если она предусмотрена техническим заданием или необходима для подтверждения состояния поверхности и сварных соединений.
9. Техническое заключение с описанием выявленных дефектов, оценкой их значимости и рекомендациями по дальнейшим действиям.
Документы могут использоваться при входном контроле материалов, приемке сварных работ, обследовании зданий и сооружений, техническом диагностировании оборудования, подготовке к ремонту, продлении ресурса и расследовании причин повреждений. Если ультразвуковая проверка выявляет трещины металла, непровары, поры сварного шва, шлаковые включения или другие внутренние дефекты, в заключении указывается их расположение и необходимость дополнительных мероприятий. В отдельных случаях требуется повторный контроль после ремонта, зачистки или исправления сварного соединения. При этом повторная проверка проводится по согласованной методике, а результаты сопоставляются с первоначальными данными. На основании материалов обследования заказчик получает не просто показания прибора, а обоснованную оценку технического состояния и вывод о соответствии требованиям. По запросу документы подготавливаются в электронном виде, а для официального предоставления в контролирующие или экспертные организации оформляются с учетом действующих требований к отчетности. Отправьте запрос КП Олегу Александровичу, чтобы определить состав работ и необходимый комплект документации.
От чего зависит точность и чувствительность ультразвукового контроля?
Точность ультразвукового контроля зависит не только от характеристик дефектоскопа, но и от совокупности технических, организационных и физико-механических факторов. Ультразвук распространяется в материале с определенной скоростью, меняет направление на границах сред и по-разному отражается от дефектов различной формы и ориентации. Поэтому достоверность результата обеспечивается правильным выбором методики, квалифицированной настройкой оборудования и соблюдением установленной последовательности работ.
На чувствительность контроля и точность результатов влияют:
1. Марка и структура металла, его зернистость, однородность и наличие внутренних напряжений.
2. Толщина элемента, состояние поверхности, шероховатость, наличие защитного покрытия, коррозии или загрязнений.
3. Тип сварного соединения, форма усиления шва, геометрия конструктивного элемента и доступность противоположной стороны.
4. Размер, глубина залегания, ориентация и форма несплошности относительно направления ультразвукового луча.
5. Частота преобразователя, угол ввода, диаграмма направленности и выбранный режим сканирования.
6. Качество контактной среды и равномерность ее нанесения на поверхность.
7. Правильность настройки дефектоскопа по контрольному образцу, стабильность параметров и исправность аппаратуры.
8. Соблюдение схемы перемещения преобразователя и необходимого перекрытия зоны контроля.
Перед началом обследования выполняется проверка измерительного оборудования, устанавливаются базовые параметры и регулируется чувствительность контроля. Если в ходе работ меняются условия, например поверхность становится менее доступной или изменяется температура металла, настройка должна быть проверена повторно. Все существенные ограничения отражаются в протоколе результатов. Специалист также учитывает погрешность измерений, поскольку ультразвуковой метод позволяет оценить положение и условные размеры дефекта, но не всегда дает возможность определить его фактическую форму без дополнительных исследований. Для повышения достоверности применяются разные углы прозвучивания, повторное сканирование, локальная зачистка, сравнение с эталонными отражателями и сочетание с другими методами. В отдельных случаях ультразвуковой контроль дополняется визуальным контролем, измерением толщины, капиллярной или магнитопорошковой дефектоскопией. Такой комплексный подход позволяет снизить риск пропуска скрытых повреждений и обоснованно определить соответствие требованиям проекта и нормативной документации. При проведении работ в Тюменской области специалисты учитывают климатические условия, особенности объекта и требования к оформлению технических материалов.
В каких случаях ультразвуковой контроль необходим и можно ли применять его для оценки технического состояния объекта?
Ультразвуковой контроль необходим в ситуациях, когда требуется проверить внутреннее состояние металла, сварных соединений или отдельных конструктивных элементов без вырезки образцов, разрушения объекта и остановки всех технологических процессов. Метод особенно востребован при приемке новых конструкций, контроле качества сварки, техническом диагностировании эксплуатируемых сооружений и проверке участков, где возможное повреждение нельзя определить только по внешним признакам.
Ультразвуковая дефектоскопия применяется:
1. При строительстве и монтаже металлических каркасов, трубопроводов, резервуаров, эстакад и технологического оборудования.
2. Для приемочного контроля сварных швов и подтверждения качества соединений перед нанесением покрытия или вводом объекта в эксплуатацию.
3. При обследовании конструкций после аварий, пожара, перегрева, ударных нагрузок, вибрации или длительной эксплуатации.
4. Для поиска внутренних дефектов в зонах повышенного напряжения, около сварных соединений, отверстий, опор, креплений и мест изменения сечения.
5. При оценке коррозионного износа и остаточной толщины элементов в сочетании с инструментальными измерениями.
6. Перед ремонтом, реконструкцией, усилением или изменением назначения здания, сооружения либо оборудования.
7. Для проверки качества устранения дефектов после повторной сварки, зачистки или механической обработки.
Главное преимущество метода заключается в возможности выполнять натурные измерения непосредственно на объекте с минимальным воздействием на конструкцию. При этом ультразвуковой контроль не заменяет полноценное обследование во всех случаях. Для объективной оценки могут потребоваться изучение проектной документации, анализ условий эксплуатации, визуальный контроль, фотофиксация результатов, геометрические измерения, проверка прочности материалов и расчет конструктивной надежности. Итоговое техническое заключение формируется с учетом совокупности полученных данных, а не только одного показания дефектоскопа.
По результатам работ специалисты определяют наличие внутренних дефектов, их расположение, ориентировочные размеры и потенциальное влияние на безопасность элемента. Если обнаружены трещины металла, непровары, поры сварного шва, шлаковые включения или иные критичные несплошности, заказчику предоставляются рекомендации по ограничению эксплуатации, ремонту, дополнительному обследованию или повторному контролю. Работы выполняются с применением поверенного оборудования и с учетом требований к аккредитованной лаборатории, если объект или процедура предполагают официальное подтверждение результатов. Компания работает Пн-Пт 09-18 Сб-Вс вых.. В сентябре 2026 специалисты проводят контроль по согласованной методике, соблюдая требования технического задания и действующей нормативной документации. При заказе услуги под ключ скидка от 15 процентов. Связаться с техническим специалистом можно по телефону +7 931 105-63-33.